はじめに:プラスチックの塊とフィルムは同じ廃棄物の流れに含まれますが、供給圧力、ローター負荷、スクリーン排出方向を逆方向に押します。
産業廃棄物プラスチックのスクラップを扱うリサイクルラインでは、きれいな材料が1種類だけ入ってくることはめったにありません。午前中は厚い成形塊が、午後は薄い農業用フィルムが、そしてその両方に織布袋が混ざって入ってくることもあります。シュレッダーはそれらすべてを切断し続けなければなりませんが、機械が苦労するのはプラスチックが「硬すぎる」からではなく、プラスチックの体積特性が広範囲に及ぶためであり、その違いがシングルシャフトシュレッダーが最も敏感に反応する箇所、つまり供給口、ローター、そしてチャンバーから出るものを決めるスクリーンに正確に影響するからです。米国環境保護庁の材料データによると、プラスチックは依然として最も多く、最も継続的に埋め立てられている材料カテゴリーの1つであり、そのため機械の前処理はリサイクル作業において常に注目を集めています。プラスチックの破砕装置を事後対応型ではなく予測可能なものにするには、靭性、密度、巻き付き傾向が機械の動作をどのように変化させるかを理解することが重要です。
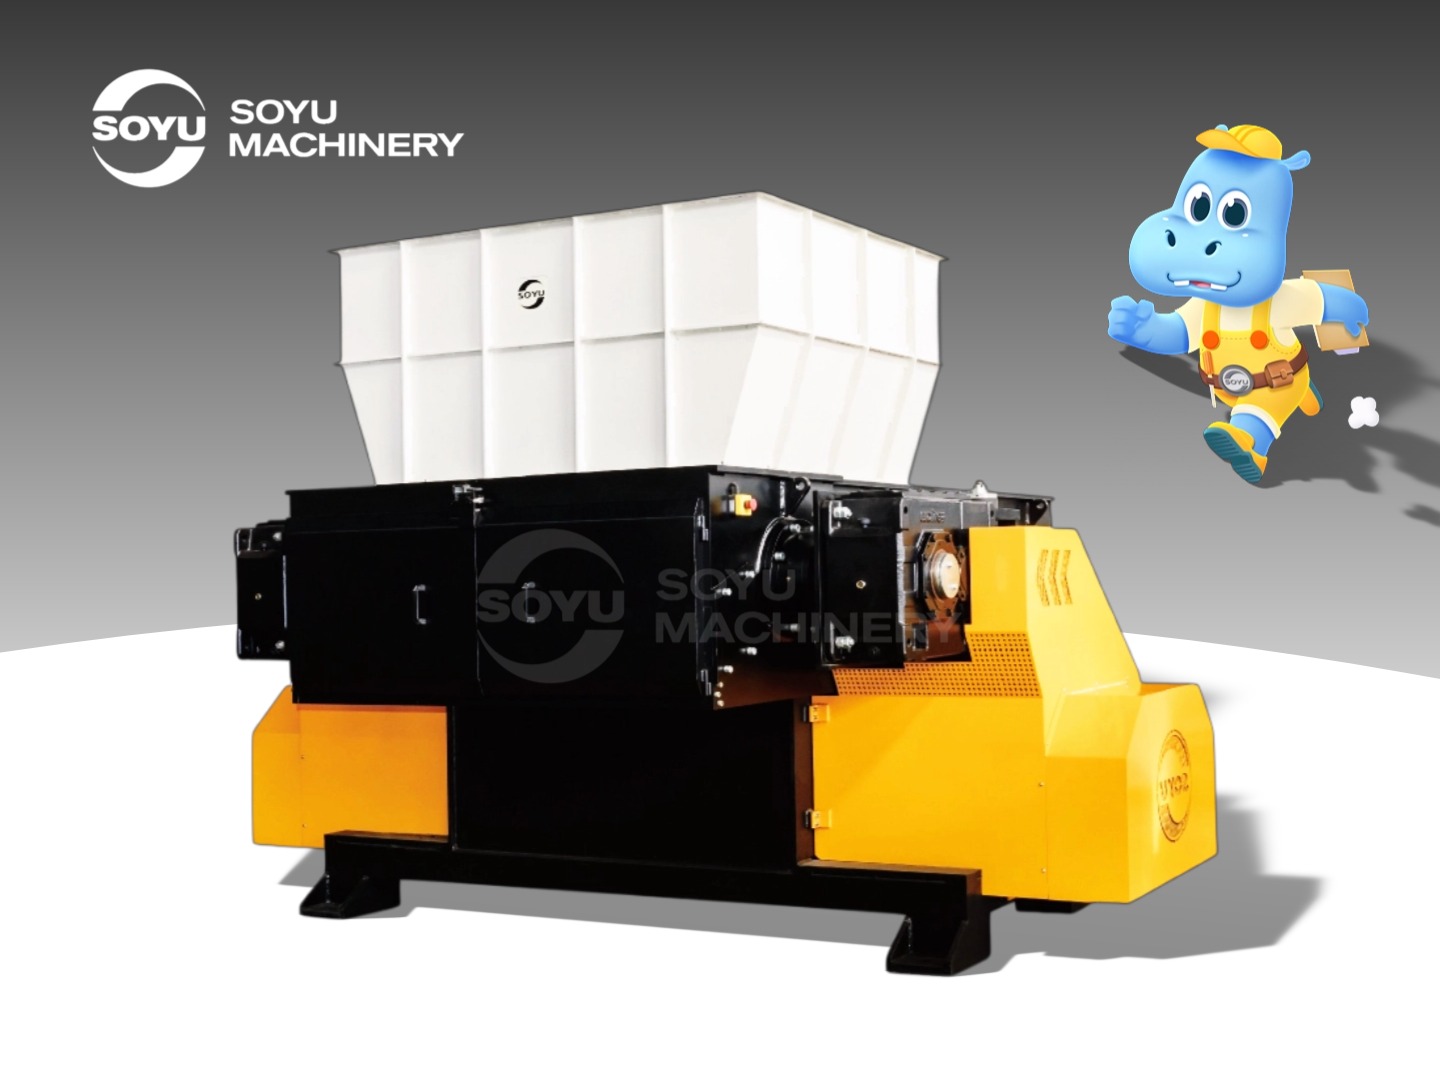
単軸式シュレッダー内でプラスチックの塊とフィルムが異なる挙動を示す理由
最初の違いは靭性です。ほとんどの熱可塑性スクラップ(HDPEドラム、PPクレート、PETプリフォームの塊など)は、ガラスや脆い鉱物のように粉々に砕けることはありません。ポリマー鎖は分離する前に伸びてエネルギーを吸収するため、カッターの先端は材料をバラバラにするのではなく、貫通してせん断する必要があります。ローター負荷は、実際にそのせん断を反映しています。密度の高い塊は、十分なトルクが発生して押し通すまでブレードを拒否し、その後、塊が折れると負荷が再び低下します。この停止と開始のパターンは塊の供給では一般的であり、厚いプラスチックブロックがローターをすべての切断で動かし続けるために十分な駆動力と回転質量を必要とする理由です。2番目と3番目の違いはかさ密度と巻き付き傾向であり、これらは一緒に移動します。フィルムや織布バッグの材料は体積の大部分が空気です。LDPEフィルムのベールは、同じポリマーの同じサイズの塊の数分の1の重さになる可能性があるため、質量で定格されたシュレッダーは、定格トン数に達するずっと前に切断室がいっぱいになる可能性があります。供給システムは重量ではなく体積を移動します。織り込まれた繊維やフィルムは、切断される代わりにカッター間のローターシャフトに沿って滑る、長く連続した糸状になることもあり、その摩擦によって熱と抵抗が発生します。巻き付きを完全に排除することは不可能で、フィルムを処理するシュレッダーでは必ず何らかの材料がシャフトに沿って移動しますが、切断と滑動のバランスは供給圧力とローター速度に大きく左右されます。
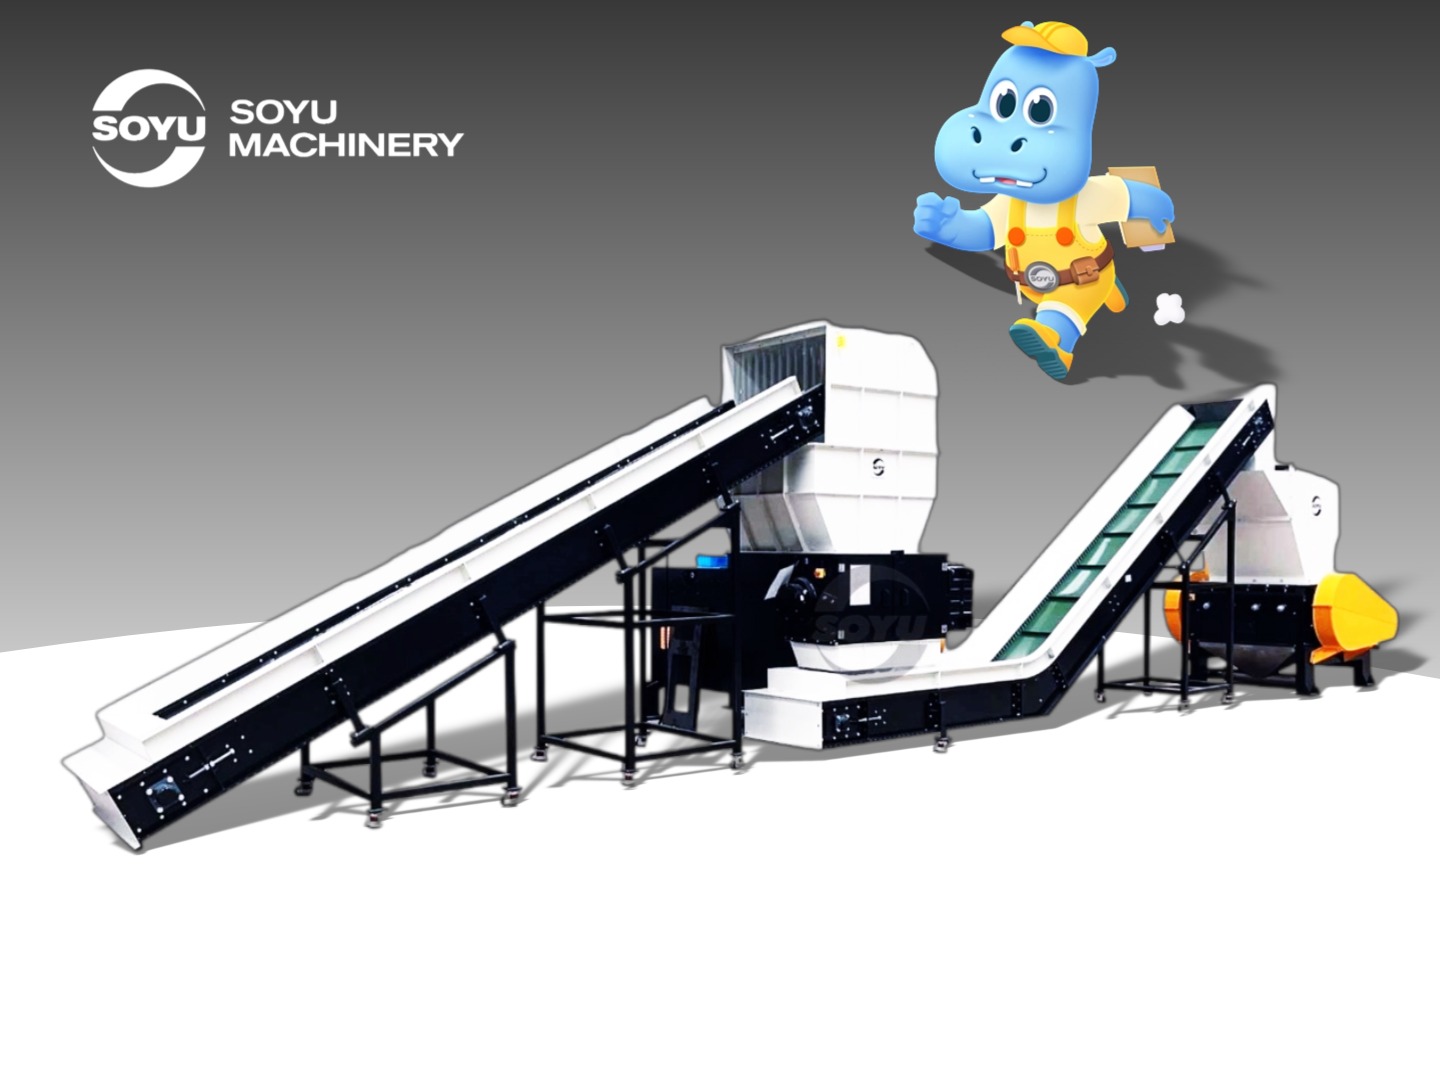
送り圧力とローター切断動作が硬質プラスチックにどのように反応するか
材料を変更する際にオペレーターが調整するのは、供給圧力とローター回転速度の2つのレバーです。供給圧力は材料がローターに到達する速度を、ローター回転速度は1分あたりの切断回数と各切断時のトルクを決定します。材料の供給量が少なすぎるとローターは空気抵抗で回転し、多すぎるとチャンバー内に材料が詰まってブレードが十分に切断できなくなります。適切な設定にすることで、ローターが停止することなく一定の負荷を維持できます。プラスチックくず用に設計された頑丈なシングルシャフトシュレッダーは通常、内部油圧ラム、可変周波数駆動装置、トルクリミッターを組み合わせて、使用可能な範囲内でバランスを維持します。
1. 高密度のプラスチック塊には、安定した送り圧力とトルクが必要です。
肉厚の塊は、刃がせん断に勝つまでは固体のように振る舞いますが、せん断に勝つには速度よりもトルクが必要です。可変周波数駆動の場合、これは速度範囲の下限付近(SRDシリーズでは73rpmまで)で運転することを意味します。この速度では、1回転あたりの力が大きくなり、カッターの刃が表面を滑るのではなく、しっかりと食い込みます。油圧ラムは塊をローターに押し付け、刃が材料の表面から跳ね返らないようにします。ここで重要なのは安定した圧力です。切断中に塊がずれると1回転が無駄になり、跳ね返りが繰り返されると刃の寿命が短くなります。密度の高い塊を一度に大量に投入するのではなく、一定の速度で少しずつ供給することで、ローターが1回のパスでせん断できない材料の壁にぶつかるのを防ぎます。
2. 薄膜や織布バッグは、制御された切断リズムが必要です
フィルムや織布バッグは、より速く、より軽い切断リズムによく反応します。ローターの回転速度が速いほど、固定カウンターナイフに対するハサミの通過回数が毎分増えるため、各ストランドが折り返して巻き取られる前に切断される機会が増えます。速度範囲の上限(SRDシリーズは347rpm)まで回転速度を上げると、ナイフの形状を全く変更せずに切断頻度が上がります。この場合、送り圧力は穏やかで一定でなければなりません。チャンバーにフィルムを入れすぎると、フィルムが折り返して巻き取られる時間を与えてしまいます。送りが遅すぎると、ローターが空になり、エネルギーが無駄になります。一定の適度な圧力をかけることで、ブレードが同じストランドに繰り返し通過します。このようなリズムでも、フィルム加工ではシャフトに多少の巻き取りがあるのは普通であり、オペレーターは通常、シフト中にチャンバーを点検します。
スクリーンサイズと排出方式がプラスチック破砕処理量について示唆すること
スクリーンは最後の制御点であり、出力粒子のサイズと、ローターが各ピースにどれだけの作業を行うかを決定します。材料は、開口部を通過できるほど小さくなるまで切断室に留まります。穴が小さいほど、ピースあたりの切断回数が増え、微粉が多くなり、発熱量が増え、実効処理量が低下します。開口部が大きいほどピースが早く排出されるため、処理量は増加しますが、出力は粗くなります。SRDシリーズは40~100mmのスクリーン開口部をカバーしており、選択は通常、シュレッダー自体ではなく、下流工程に従います。造粒機や洗浄ラインではより密度の高い製品が求められますが、ベーラーの前のサイズ縮小工程では、より大きなサイズでも受け入れられることがよくあります。塊とフィルムはスクリーンと異なる方法で相互作用します。せん断された塊は、ブロック状で塊状のピースを生成する傾向があり、中程度の開口部をきれいに通過します。フィルムや織布バッグのピースは平らで糸状になり、十分に小さく切断されていないと、スクリーンに引っかかったり、ローターに絡まったり、数回の余分なパスの後になってようやく通過したりします。そのため、フィルムラインは、材料が軽いにもかかわらず、塊状物ラインよりも開口部が小さいことが多いのです。したがって、同じ機械上の2つのプラスチックの流れの「トン/時」を比較することは誤解を招きます。SOYUはSRDシリーズの設計上の最大を30 t/hとしていますが、この数値は材料が良好な場合を想定しています。プラスチックの実際の生産量は、密度、水分、靭性、スクリーンの選択に大きく左右されます。金属に関しては、同じプラットフォームは軽量アルミニウムとUBCのみに対応しており、重量鉄やエンジンブロックは設計範囲外です。
結論
プラスチックの塊とフィルムでは、同じ機械でも正反対のことが求められるため、その点が明確になって初めて制御方法が理解できます。硬い塊には、トルク、一定の供給圧力、そして刃が食い込むのに十分な低速の回転速度が必要です。フィルムや織布袋には、切断頻度、より軽い連続的な押し込み、そして巻き取られる前に繊維を切断できる十分な高速の回転速度が必要です。スクリーンの開口部によって、チャンバーから排出される粒子のサイズと、ローターの作業のうちどれだけが使用可能な出力になるかが決まります。プラスチックくず用に設計されたシングルシャフトシュレッダー(SOYUのSRDシリーズはその一例で、内部油圧ラム、73~347rpmのVFD範囲、40~100mmのスクリーンを備えています)では、材料が変わると、オペレーターはこれら3つの変数を調整します。仕様がどのように公開されているかを確認したい場合は、SRDシリーズの製品情報を直接参照できます。
よくある質問
Q:シングルシャフトシュレッダーは、プラスチックフィルムを処理する際に、どのように巻き取り量を減らすのですか?
A:彼らは引きずるのではなく切断することでそれを軽減します。ローターの回転速度を速くすると、固定されたカウンターナイフに対してハサミが1分あたりに通過する回数が増え、フィルムのストランドがより早く切断され、折り返してシャフトに巻き付く時間が短くなります。制御された適度な送り圧力により、チャンバーが詰まるのを防ぎ、中サイズのスクリーンによって材料が十分に小さくなった時点で排出されます。巻き付きを完全に排除することはできません。薄膜を加工する機械では、必ずいくらかの材料がシャフトに巻き付いてしまいますが、一定の切断リズムによって、巻き付くのに十分な時間チャンバー内に留まる材料の量を制限できます。
Q:プラスチックの塊には、織布袋と比べてどのくらいのスクリーンサイズが使用されますか?
A:塊状物の選別ラインでは、切断された塊状物が塊状で容易に通過するため、中程度のサイズのスクリーンがよく使用されます。フィルムや織布バッグの選別ラインでは、平らで糸状の塊状物がきれいに通過する前に細かく切断する必要があるため、通常はより小さな開口部が推奨されます。SRDシリーズは40~100mmの開口部に対応しており、選択は通常、後工程によって決まります。造粒工程や洗浄工程ではより細かいサイズ調整が求められますが、粗いサイズ調整工程ではより大きな開口部でも問題ありません。
Q:産業用単軸シュレッダー1台で、プラスチックの塊と薄膜の両方を処理できますか?
A:はい、ただし設定に関する注意点があります。可変周波数駆動装置により、同じ機械を低速・高トルクで高密度の塊状物を処理し、その後高速に切り替えてフィルムや織布袋を処理できます。また、材料が変わるとスクリーンも交換可能です。SRDシリーズはプラスチックの塊状物、フィルム、織布袋に対応していますが、処理量はこれらの種類によって一定ではありません。密度、水分、靭性などすべてが実際の処理量に影響するため、記載されている30 t/hは設計上の最大値であり、固定値ではありません。
出典/参考文献
CPCスキーム - B02C 一般的な粉砕、微粉化、または分解;穀物の製粉